您好!欢迎来到重庆圣都管件有限公司
联系我们:150-2330-4088

新闻导航
>
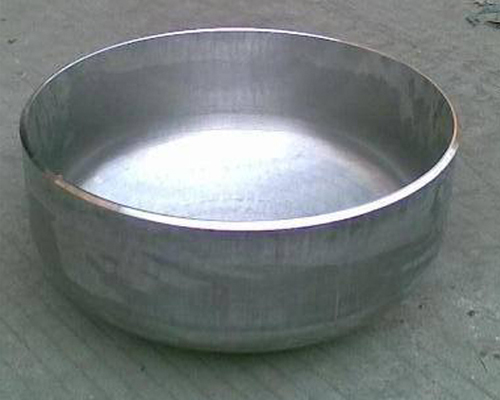
不锈钢管件的焊接连接方式有哪些注意事项
来源:www.cqqczm.com | 发布时间:2026年11月18日主流焊接方式:氩弧焊(TIG),薄壁不锈钢优先采用全氩弧焊;厚壁可氩弧打底 + 手工电弧盖面。
一、焊前准备
管材选型与坡口
薄壁管(卡压系列)一般不建议开坡口;壁厚≥2mm 按规范开 V 型坡口,坡口清理干净。同材质匹配,304 和 316L 不能混用焊丝,焊丝牌号与母材对应。
管口清理(非常关键)
焊缝两侧 20~50mm 范围,必须用不锈钢丝刷、砂纸、丙酮 / 酒精去除油污、油脂、灰尘、油漆、氧化皮;严禁碳钢钢丝刷打磨,防止渗碳,后期生锈。
组对间隙
对口间隙均匀,错边量严格控制;薄壁管错边过大容易烧穿、内壁成型差。
背面充氩保护(重中之重)
不锈钢焊接高温会产生晶间腐蚀、背面发黑氧化,饮用水、流体管路必须管内充氩气保护;简易做法:管口封堵,通入氩气置换空气,保证背面成型银白色。
不充氩:背面氧化发黑、耐腐蚀大幅下降,通水后容易锈蚀。
二、焊接过程控制
电流、热输入控制
不锈钢导热差、线膨胀大,采用小电流、短弧、快焊,减少热输入,避免晶粒粗大、变形、晶间腐蚀;禁止长时间在一处停留。
层间温度
层间温度控制≤150℃,必要时风冷降温,禁止水冷直接浇焊缝,防止淬硬开裂。
焊接顺序
对称分段焊接,减少焊接变形;薄壁管优先断续焊,防止烧穿。
严禁在母材上随意引弧
引弧点落在焊缝坡口内,避免在管壁留下弧坑、划痕,弧坑位置容易产生点蚀。
三、焊后处理
焊缝冷却
自然冷却为主,不要急冷。
酸洗钝化
焊后焊缝及热影响区会有氧化色(蓝、黑、黄褐色),需要酸洗钝化处理,恢复钝化膜,还原耐腐蚀性;饮用水管路必须做钝化。
清理
钝化后清水冲洗干净,去除钝化残液;擦干,检查有无裂纹、气孔、夹渣。
无损检测
压力管道、饮用水主管按设计要求做 PT 渗透或者 RT 射线探伤。
四、其他重要禁忌
焊接区域做好隔离,避免碳钢粉尘、铁屑附着(铁污染会诱发锈点);
焊接环境防风,氩弧焊有风会破坏保护气,产生气孔;大风环境搭设防风棚;
已焊好的管件,焊缝位置避免强力敲击、磕碰;
食品 / 直饮水管道,焊后钝化药剂选用食品级合规产品;
316L 焊接更要严控热输入,氯离子工况下,氧化缺陷会加速点蚀。
上一条:
没有了
下一条:
不锈钢法兰和碳钢法兰耐腐蚀性对比
联系我们
7X24小时电话023-68078702
公司地址:重庆市九龙坡区绿云钢材市场A区8栋27号
 扫码在线沟通
+
 微信号:weixin
微信号:weixin


